


저자: Dany Huang, Ph.D.
TOB뉴에너지 대표이사 & R&D 리더
요약 및 주요 시사점
실험실 벤치에서 파일럿 라인까지의 스케일링 전극 코팅은 화학이 병목 현상을 일으키기 훨씬 전에 5가지 엔지니어링 변수, 즉 코팅 방법 간의 전단 속도 불일치, 간헐적 코팅 제어, 건조 오븐 용량, 웹 처리 및 인라인 균일성 계측으로 인해 실패합니다. 핵심 규칙: 닥터 블레이드에서 0.5m/분으로 작동하는 레시피는 단순히 속도를 높이는 것만으로는 20m/분의 생산 다이로 전달되지 않습니다.
- 슬롯 다이 코팅은 웹 속도 및 롤 형상에 관계없이 폐쇄 시스템에서 젖은 필름을 미리 계량하기 때문에 파일럿 규모의 실험실 방법을 대체합니다.
- 간헐 코팅은 전송하기 가장 어려운 단계입니다. 시작/중지 제어, 웨트 에지 효과 및 리드/테일 길이는 펌프가 아닌 다이 립 형상 및 백롤 동기화에 의해 제어됩니다.
- 건조 오븐 길이는 구매 전에 계산할 수 있습니다. 오븐 길이 ≒ (용매 면적 부하 × 라인 속도) / 건조 플럭스, ≒18m에서 5m/min NMP 음극 라인에 대한 작업 예를 사용합니다.
- 폐쇄 루프 피드백이 포함된 인라인 면적 중량 측정은 파일럿 데이터와 실험실 데이터를 분리하는 것입니다.{0}}이를 사용하지 않으면 릴 코팅 후 몇 시간 후에 두께 드리프트가 발견됩니다.
실험실 규모의 코팅 바는 완벽한 150μm 습식 필름을 생성합니다. 레시피가 검증되었습니다. 셀 데이터가 훌륭합니다. 파일럿 라인을 주문하고 설치하면 첫 번째 릴에서 가장자리 비드, 줄무늬 및 건조된 솔벤트 냄새가 나타납니다. 코팅 기계가 고장나지 않았습니다. 프로세스 가정은 다음과 같습니다.
코팅 규모 확대는 실험실에서 파일럿 라인의 속도, 폭, 용제 부하 및 장력 체제에 도달하지 못하기 때문에 실험실에서는 결코 나타나지 않는 실패 모드를 갖는 자체 분야입니다. 거의 모든 확장 실패의 원인이 되는 다섯 가지 과제가 있습니다. 각각에는 알려진 엔지니어링 답변이 있습니다.
|
|
|
|
| R&D 및 실험실 코팅 | 트랜스퍼 코팅 | 슬롯-다이 코팅 |


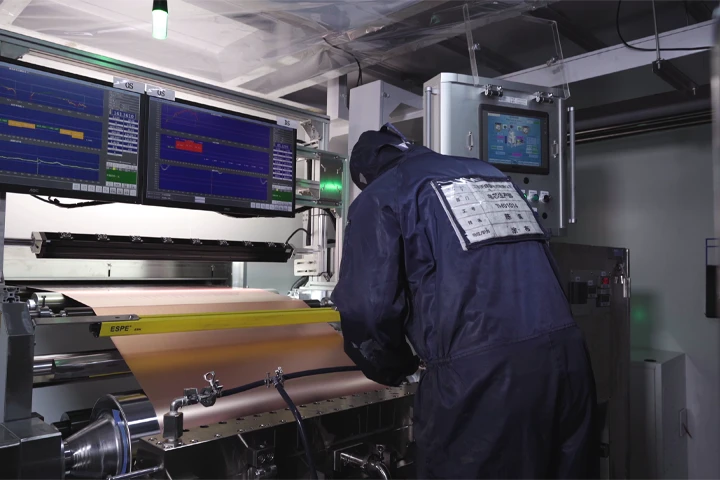
과제 1: 실험실 코팅과 생산 코팅 간의 전단율 불일치
실험실 코팅 바 또는 닥터 블레이드는 10~100s⁻1의 전단 속도로 슬러리를 도포합니다. 250μm 간격으로 20m/분의 생산 슬롯 다이는 1,000~3,000s⁻1의 벽 전단 속도를 생성합니다. 배터리 슬러리는 전단박화됩니다. 두 전단 영역에서의 점도는 크기별로 다를 수 있습니다.
결과적으로 실험실 코팅을 위한 최적의 슬러리 제제는 생산 코팅에 최적인 경우가 거의 없습니다. 낮은 전단에서 고형물을 유지하도록 조정된 슬러리는 높은 전단에서 줄무늬가 나타날 수 있습니다. 다이를 통해 아름답게 흐르는 슬러리는 실험실의 정적 혼합 용기에 정착될 수 있습니다. 제제는 생산 전단율에 대해 재검증되어야 하며 변경되지 않은 채로 이월되어서는 안 됩니다.
공학적 답은 스케일링 전에 전체 흐름 곡선-전단율 스윕 전체의 점도-를 특성화하고 의도한 생산 전단 방식과 일치하는 코팅 방법을 선택하는 것입니다. 사전 측정된 폐쇄 흐름을 갖춘 슬롯 다이 코팅은 습윤 필름 두께가 롤 간격 및 블레이드 힘이 아닌 유속 및 웹 속도에 의해 설정되는 유일한 방법이므로 배터리 전극의 기본 확장 플랫폼이 됩니다.
과제 2: 연속 코팅 및 간헐 코팅 제어
대부분의 생산 전극은 지속적으로 코팅되지 않습니다. 프리즘 및 파우치 전극에는 탭이 용접되는 코팅되지 않은 집전체 영역으로 분리된 간헐 코팅-코팅 영역이 필요합니다. 코팅된 영역과 코팅되지 않은 영역 사이의 전환 영역은 확장 품질이 승패를 좌우하는 영역입니다.
세 가지 실패 모드가 간헐 코팅을 지배합니다.
웨트 에지 비드.코팅된 각 줄무늬의 시작과 끝에서 유동 선단은 정상 상태와 다르게 동작합니다. 그 결과 앞쪽 가장자리와 뒤쪽 가장자리의 비드가 더 두꺼워져 과도하게 건조되거나 면적 부하가 몇 퍼센트만큼 이동합니다. 이를 제어하려면 코팅 펌프와 백업 롤의 시작/중지를 정밀하게 동기화하고 체류 시간을 다이의 내부 부피에 맞춰 조정해야 합니다.
리드와 테일 길이.코팅된 줄무늬는 대상 길이를 밀리미터 단위로 초과하거나 미달합니다. 대량 생산에서는 모든 스트라이프에서 3mm 오버슈트가 발생하면 수백만 미터에 걸쳐 재료가 낭비됩니다. 3mm 언더슈트는 셀 내부에 빈 영역을 만들어 용량을 줄입니다.
가장자리 정의.전사 코터를 사용한 간헐 코팅은 근본적으로 제한됩니다.-전사 롤은 들어올려질 수 있지만 코팅 용액이 계속해서 롤 가장자리를 적셔서 얼룩진 전환이 발생합니다. 슬롯 다이 코팅은 다이 립이 명령에 따라 흐름을 차단하기 때문에 간헐적인 작업을 깔끔하게 처리하고, 다이는 백업 롤의 진공 홈 위에 위치하여 잔여 방울을 잡을 수 있습니다.
파우치 또는 프리즘형 전극을 생산하기 위한 파일럿 라인의 경우 간헐적 기능은 나중에 고려하는 것이 아니라 최우선 요구 사항으로 지정되어야 합니다. 바로 이 곳이배터리 슬롯 다이 코팅기간헐 코팅을 위한 서보 동기화 펌프 및 백롤 제어를 통해 해당 사양을 획득합니다.
과제 3: 건조로 설계 및 길이 계산
오븐은 대부분의 파일럿 라인이 조용히 실패하는 곳입니다. 실험실 코팅은 핫플레이트나 소형 대류 오븐에서 몇 분 안에 건조됩니다. 파일럿 라인은 웹을 2~10m/분의 속도로 이동시키며, 웹 미터당 용매 부하는 훨씬 더 높습니다.
건조 길이는 추측이 아닙니다. 용매 질량 균형은 다음과 같습니다.
L_oven=(m_solv × v) / q
어디:
- L_oven=필수 오븐 길이(m)
- m_solv=젖은 웹의 용매 면적 부하(g/m²)
- v=라인 속도(m/min)
- q=실제 건조 플럭스(분당 오븐 바닥 면적 m²당 용매 g)
용매 면적 부하는 코팅 레시피에서 파생됩니다.
m_solv=D × (1 − S) / S
여기서 D는 건조 코팅 면적 중량(g/m²)이고 S는 슬러리의 고형분 분율입니다.
실시예 - NMC 음극, NMP 용매:
- 건식 로딩 D=180 g/m²
- 고형물 분획 S=0.55
- 라인 속도 v=5m/min
- m_solv=180 × (1 − 0.55)/0.55=147 g/m²
- NMP ≒ 35–45 g/m²·min의 실제 건조 유속 q(NMP는 202도에서 끓고 고온 영역이 필요함)
- L_oven=(147 × 5) / 40 ≒ 18.4m
따라서 5m/분 속도의 파일럿 NMP 음극 라인에는 구역화된 온도 제어 및 용매 배기 회수 기능을 갖춘 약 18~20m 오븐이 필요합니다. 수성 슬러리는 다릅니다. 물의 잠열은 NMP의 잠열의 약 2.3배이지만 더 높은 대류 공기 속도로 더 낮은 온도에서 물을 몰아낼 수 있습니다. 수성 라인에는 일반적으로 20~35g/m²·min의 플럭스가 필요하며 결과적으로 유사하거나 더 긴 오븐이 필요합니다.
건조 기준표(5m/min 파일럿 라인의 일반적인 값)
| 슬러리 시스템 | 건조 하중(g/m²) | 고형분(%) | 용매 부하(g/m²) | 실용유속(g/m²·min) | 예상 오븐 길이(m) |
|---|---|---|---|---|---|
| NMC 음극/NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP 음극/NMP | 200 | 60 | 133 | 40 | ≈17 |
| 흑연 양극 / 물 | 120 | 48 | 130 | 28 | ≈23 |
| NMC 음극/물 | 150 | 50 | 150 | 28 | ≈27 |
오븐 구역 설정은 길이만큼 중요합니다. 최소 2개 구역이 표준입니다. 즉, 표면 박피 및 기포 발생을 방지하기 위해 용제를 천천히 제거하는 저온 진입 구역(50~80도)과 건조를 완료하는 고온 구역(물의 경우 110~150도, NMP의 경우 140~200도)입니다. 진입 구역 스키닝-은 용매가 아래로 빠져나가기 전에 상단 표면이 건조되고 밀봉되는 현상-은 단일 구역 오븐이 파일럿 속도에서 발생하는 전형적인 결함입니다.
엔지니어링 통찰력:
오븐을 주문하기 전에 실제 레시피와 목표 속도를 사용하여 물질 수지 계산을 실행하십시오. 장비 입찰에서 볼 수 있는 가장 일반적인 확장 오류는 생산 용제 플럭스가 아닌 실험실의 건조 온도에 맞춰 지정된 오븐입니다. 크기가 작은 오븐은 파일럿 라인의 전체 목적을 취소하는 속도 감소를 강제합니다. TOB New Energy의 엔지니어링 팀은 고객의 건조 하중, 고형분 함량 및 목표 라인 속도를 사용하여 모든 파일럿 코팅 라인 견적에 대해 이 계산을 수행합니다.
과제 4: 대규모 웹 처리 및 장력 제어
실험실 코팅은 호일 시트를 손으로 처리합니다. 파일럿 코팅은 장력을 가한 상태에서 연속 웹을 실행하며 물리학이 완전히 변합니다.
- 장력 균일성.구리와 알루미늄 호일은 탄력적으로 늘어납니다. 웹 폭 전체에 걸쳐 고르지 못한 장력으로 인해 주름, 헐렁함, 측면 편황(웹 추적 오류)이 발생하여 포일 가장자리를 기준으로 코팅 위치가 이동됩니다. 조종사는 일반적으로 로드 셀 제어 댄서 롤을 통해 풀기, 코팅, 건조 및 되감기 영역 전체에서 ±2% 이내의 장력 제어가 필요합니다.
- 호일 결함 및 접합 처리.파일럿 릴이 접합됩니다. 제대로 관리되지 않은 접합은 부분 두께를 두 배로 늘리고 코팅 간격이나 웹 파손을 일으킬 수 있습니다. 자동 접합 감지 및 접합 통로의 코팅 헤드 리프트는 표준 파일럿 기능입니다.
- 건조 구역 장력.웹이 오븐을 통과할 때 용매 증발과 가열로 인해 웹의 모듈러스와 수분 함량이 변경되어 장력이 이동합니다. 플로팅 웹 오븐과 공기 부양 건조기는 오븐 장력을 공정 장력과 분리합니다. 롤 지원 오븐은 웹 확장에 맞게 조정되어야 합니다.
이들 중 어느 것도 실험실에 나타나지 않습니다. 이는 시범 운행의 첫 100m에서 나타나며 확장 보고서에서 "설명할 수 없는" 결함의 상당 부분을 차지합니다.
과제 5: 인라인 균일성과 면적 질량 제어
실험실에서는 건조 후 마이크로미터로 코팅된 샘플을 측정합니다. 파일럿 라인은 작동하는 동안 매 미터마다 코팅을 측정하고 실시간으로 공정을 수정해야 합니다.
인라인 면적 중량 측정기-X-Ray 또는 베타 전송 시스템-은 웹 폭에 걸쳐 코팅된 포일의 단위 면적당 질량을 지속적으로 측정합니다. 신호는 목표 로딩을 ±1% 이내로 유지하기 위해 슬롯 다이 유속이나 웹 속도를 조정하는 폐쇄 루프에 공급됩니다.
이 루프가 없으면 파일럿 데이터는 사후 분석입니다. 릴 시작 시 시작되는 두께 드리프트가 릴 끝에서 발견되어 전체 릴이 폐기되거나 균일성을 알 수 없는 상태로 승인됩니다. 폐쇄 루프 제어를 사용하면 드리프트가 몇 초 내에 수정되며 데이터 로그에는 무슨 일이 언제 발생했는지 기록됩니다.
이는 실험실 코팅과 파일럿 코팅 간의 가장 큰 데이터 품질 차이이며, 파일럿 전극으로 제작된 셀이 실험실 셀과 비교 가능한지 여부에 직접적인 영향을 미칩니다.
A 대 B: 파일럿 규모-확대를 위한 트랜스퍼 코터 대 슬롯 다이
두 가지 코팅 플랫폼이 파일럿 조달을 지배하며 선택에 따라 모든 다운스트림이 변경됩니다.
| 능력 | 트랜스퍼 코터(그라비아/롤러) | 슬롯 다이 코팅기 |
|---|---|---|
| 필름 두께 제어 | 간접{0}}롤 간격, 롤 속도 비율, 홈 볼륨에 따라 다름 | 직접{0}}펌프 유량 및 웹 속도에 따라 설정 |
| 간헐 코팅 | 제한된-트랜스퍼 롤 리프트로 가장자리가 번짐 | 훌륭함-명령에 따라 다이 립이 열리고 닫힙니다. |
| 폭 전체에 걸쳐 코팅 균일성 | 롤 마모 및 랩 각도에 민감함 | 다이 립 직진도와 심에 의해 결정 |
| 전단율 노출 | 롤 닙이 높음, 가변적 | 다이 립에서 제어 및 예측 가능 |
| 용매가 풍부한 폐쇄형 시스템 | 대기에 개방됨 | 폐쇄형{0}}용매 증발 및 건조 감소 |
| 새로운 화학을 위한 전환 | 보통의 | 빠른-유량 재프로그래밍, 기계적 변경 최소화 |
| 상대자본비용 | 낮추다 | 더 높은 |
| 파일럿 규모에 가장 적합 | 양극 슬러리, 저비용 탐색 작업 | 양극 및 양극 생산 대표 코팅 |
실제 규칙: 전사 코터는 화학적 성질을 증명합니다. 슬롯 다이는 프로세스를 증명합니다. 파일럿 라인의 목표가 생산 대표 데이터-미래의 기가팩토리와 일치하는 면적 로딩, 균일성 및 간헐적 패턴-을 생성하는 것이라면 슬롯 다이가 올바른 플랫폼입니다. 에이배터리 전사 코터 파일럿 규모의 슬러리 검증의 경우 초기 단계의 재료 스크리닝에는 여전히 유용하지만 생산 코팅의 사전 계량된 폐쇄 시스템 동작을 재현할 수는 없습니다.
용량 대 코팅 속도: 단순 추정기
조달팀은 먼저 한 가지 질문을 던집니다. 이 라인은 얼마나 생산합니까? 대답은 다음과 같은 3항 공식으로 시작됩니다.
C(m²/h)=W_web(m) × v(m/min) × 60 × 가동 시간
여기서 W_web은 코팅된 웹 폭이고, v는 라인 속도이며, 가동 시간은 접합, 청소 및 전환을 고려합니다.
가동 시간이 80%이고 속도가 5m/분인 300mm 파일럿 웹의 경우:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
셀 출력으로 변환하려면 셀당 전극 면적으로 나눕니다. 코팅된 면당 0.1m²의 20Ah 파우치 전극은 코팅 결함 및 트리밍이 공제되기 전에 해당 라인에서 시간당 대략 720개의 코팅된 면을 제공합니다-. 공식은 트레이드를 드러냅니다. 라인 속도를 두 배로 늘리면 면적 출력이 두 배로 증가하지만 건조 부하와 전단 속도는 배가됩니다. 이것이 바로 오븐 계산과 속도 목표를 순차적으로 해결하는 것이 아니라 함께 해결해야 하는 이유입니다.
FAQ: 배터리 코팅 확대
내 실험실 코팅 레시피가 파일럿 라인에서 실패하는 이유는 무엇입니까?
거의 항상 전단율과 건조 차이로 인해 발생합니다. 실험실 코팅은 10~100s⁻¹에서 작동합니다. 생산 다이는 1,000~3,000s⁻¹에서 작동하여 유효 점도를 변경합니다. 그리고 실험실 건조 시간(분)은 움직이는 웹에 맞춰 확장되지 않습니다. 유량 곡선을 재검증하고 스케일링 전에 오븐 질량 균형을 실행하십시오.
트랜스퍼코터는 간헐코팅이 가능한가요?
제한이 있습니다. 전사 롤을 들어 올릴 수 있지만 코팅 용액이 롤 가장자리를 적셔서 시작/중지 전환이 번지게 됩니다. 서보 동기화 펌프와 백롤 진공 홈이 있는 슬롯 다이 코팅은 깨끗한 간헐적 패턴을 위한 생산 등급 솔루션입니다.
코팅의 건조 오븐 길이를 어떻게 계산합니까?
L_oven=(m_solv × v) / q를 사용합니다. 여기서 m_solv는 용매 면적 부하(g/m²), v는 라인 속도(m/min), q는 실제 건조 플럭스(g/m²·min)입니다. 5m/분 속도의 NMC/NMP 음극의 경우 대략 18m2의 오븐이 생성됩니다.
실험실 코팅과 파일럿 코팅의 면적 중량 제어 차이는 무엇입니까?
실험실 코팅은 건조 후 오프라인으로 측정됩니다. 파일럿 코팅은 실시간으로 ±1% 이내의 로딩을 유지하는 폐쇄 루프 피드백이 있는 인라인 X-레이 또는 베타 게이지를 사용합니다. 이 루프는 사후 데이터와 프로세스 데이터 간의 차이입니다.
파일럿 코팅 라인은 어떤 라인 속도를 목표로 해야 합니까?
이는 실험실에서 관리할 수 있는 가장 빠른 속도가 아니라 의도한 생산 라인의 전단 및 건조 방식과 일치해야 합니다. 일반적인 파일럿 목표는 웹 너비가 200~500mm인 3~10m/분입니다.-생산 건조 및 전단 조건을 재현할 수 있을 만큼 빠르고, 용매 처리를 관리할 수 있을 만큼 느립니다.
파일럿 규모로 프로세스를 검증할 준비가 되셨나요?
생산 전단, 건조 및 계측 조건을 재현하는 파일럿 코팅 라인은 추측에서 엔지니어링 계산으로 확장을 전환합니다. 직접 소스 턴키 제조업체인 TOB New Energy는 파일럿 슬롯 다이 코팅 기계, 전사 코팅기, 다중 구역 건조 오븐 및 인라인 측정을 공급하며{1}}라인 배송 전에 물질 수지가 마감되도록 함께 설계되었습니다. 전체 라인 레이아웃 및 공장 직접 견적을 위해 슬러리 제제, 건조 로딩 및 목표 속도를 엔지니어링 팀에 보냅니다.
TOB New Energy 프로세스 엔지니어링 그룹이 여러 셀 화학 및 형식에 걸친 파일럿 코팅 라인 설치를 통해 편집한 기술 참조입니다. 특정 레시피에 대한 코팅 규모 확대 물질 균형 검토를 원하시면 LinkedIn에서 Dany Huang 박사에게 연락하시거나 코팅 사양을 Xiamen 엔지니어링 데스크에 제출하세요.


